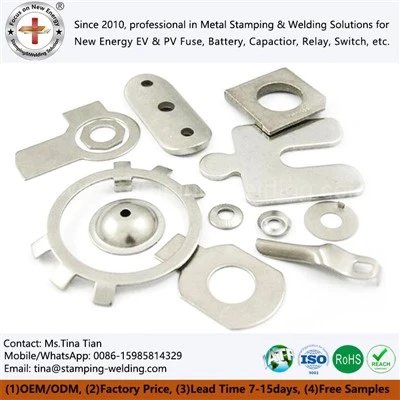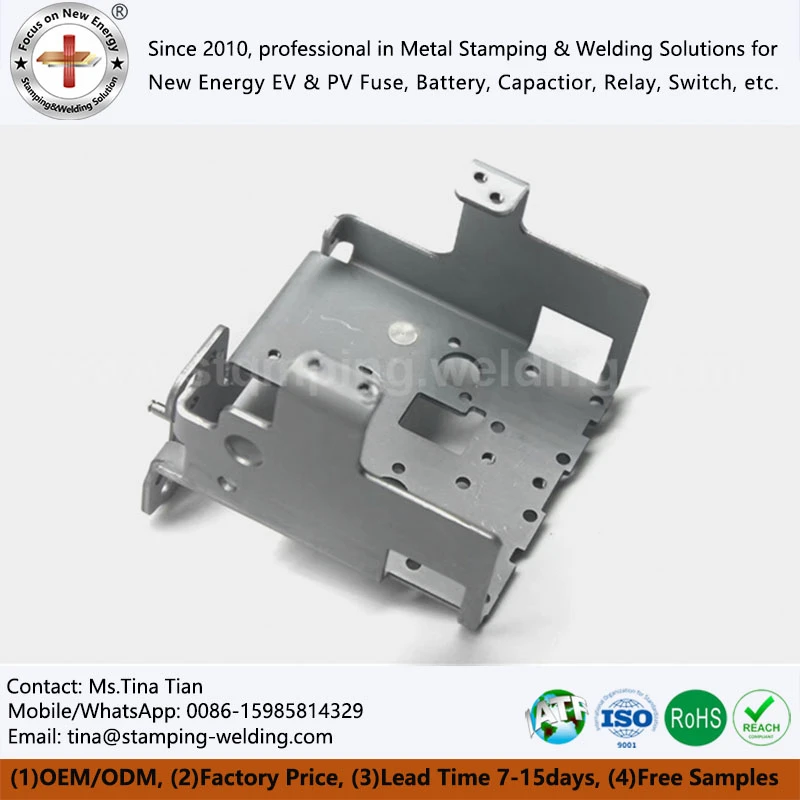

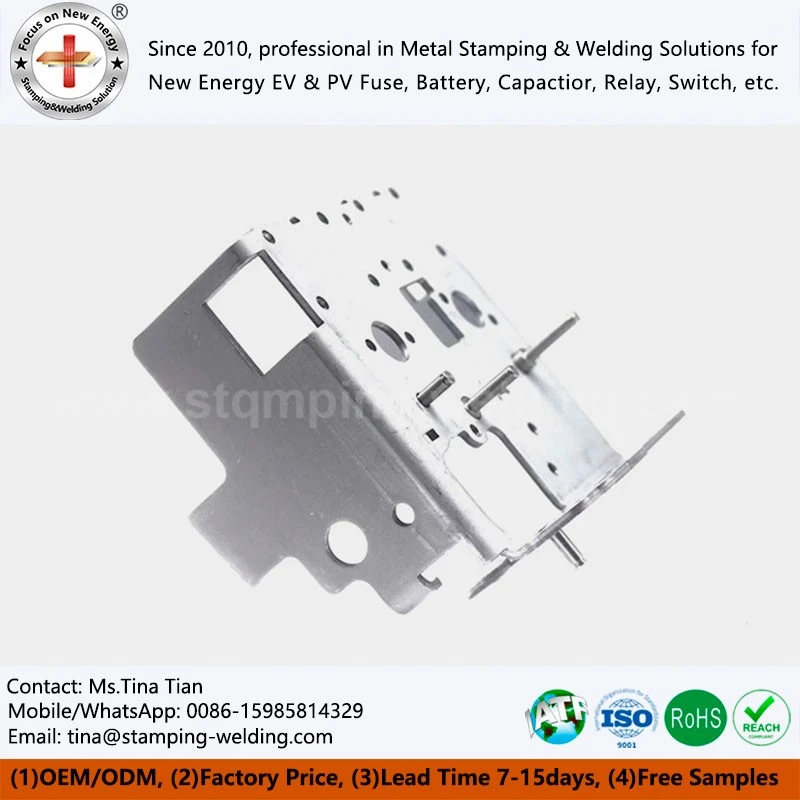
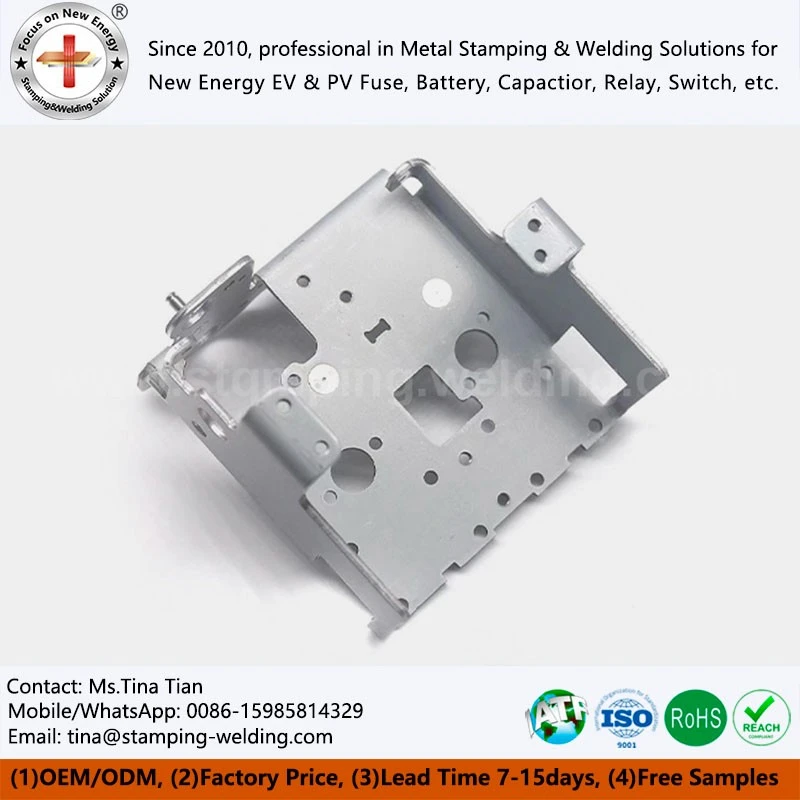
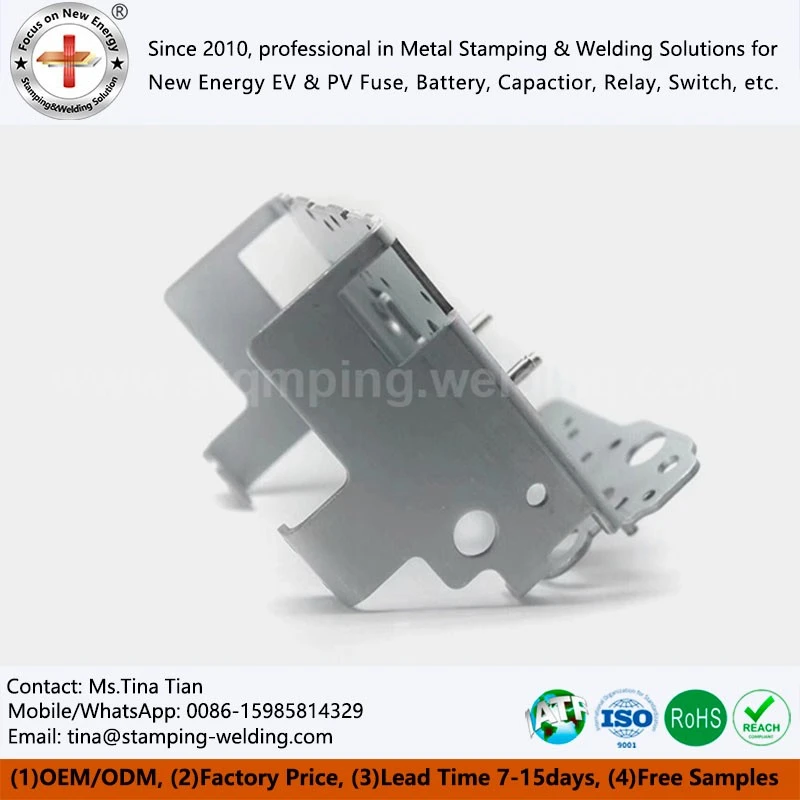
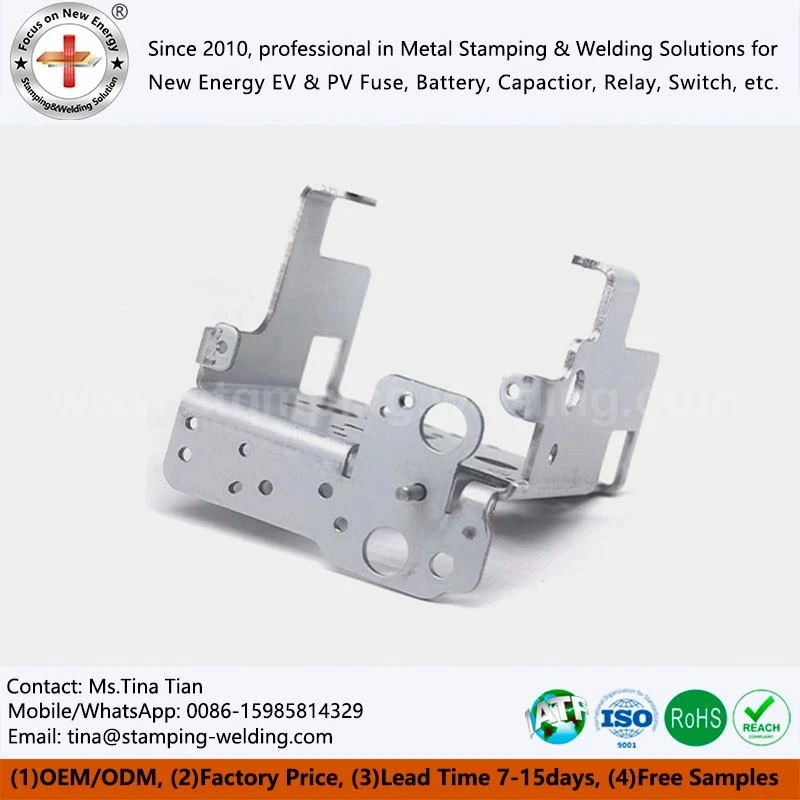
Čelični dijelovi za utiskivanje
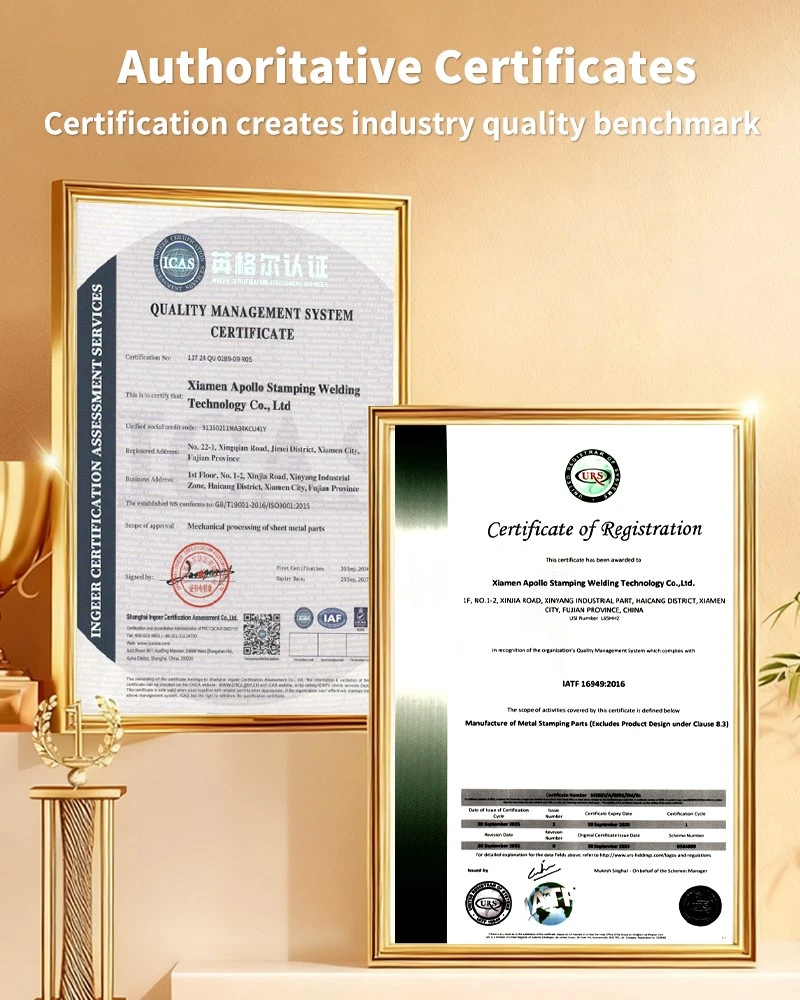
Projektirani za automobilsku, ESS i industrijsku elektroenergetiku, naši čelični dijelovi za utiskivanje kombiniraju duktilnost dubokog-izvlačenja s visokom granicom razvlačenja. Koristeći -progresivne matrice s više stanica i automatizirano-oblikovanje matrica, isporučujemo niske tolerancije, rubove-bez neravnina i ASTM B117-sukladne premaze protiv hrđe (do 1000 h + slani sprej). Potpuno podržan certifikatom IATF 16949, CMM verifikacijom i dokumentacijom PPAP razine 3.
- Brza dostava
- Osiguranje kvalitete
- Služba za korisnike 24/7
Uvod u proizvod
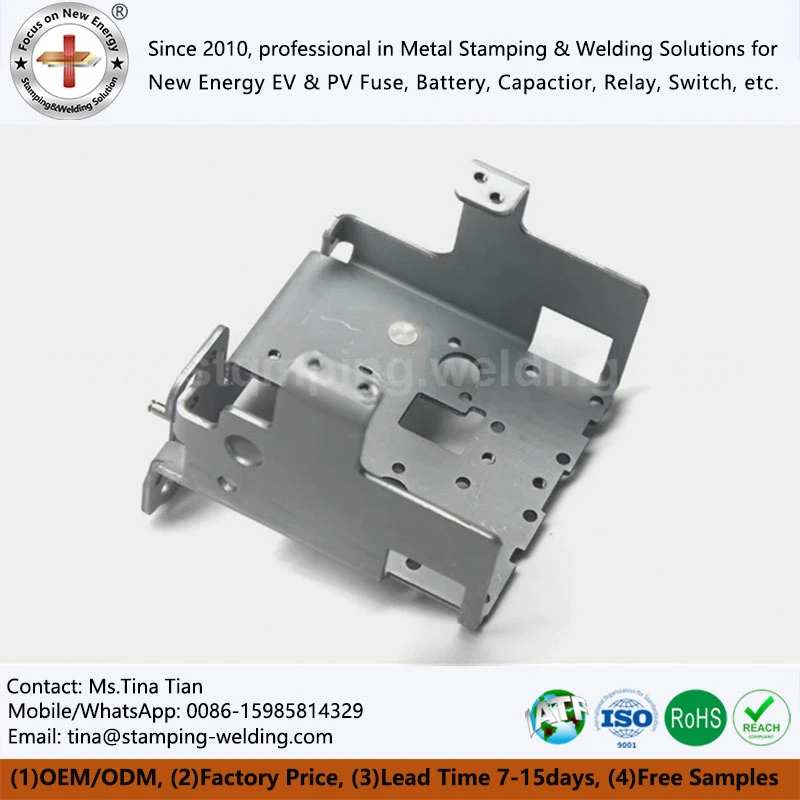
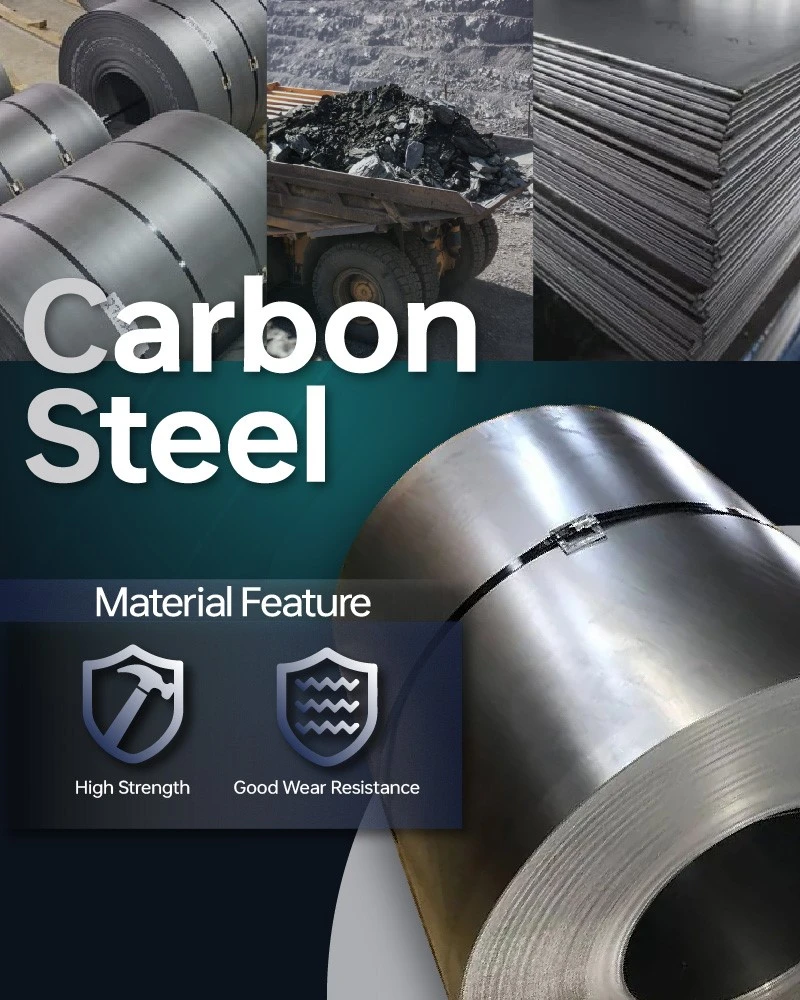
Čelični dijelovi za utiskivanje su precizno-formirane komponente od lima proizvedene rezanjem, probijanjem, savijanjem, oblikovanjem i obrezivanjem limova u definirane geometrije. Ovisno o primjeni, materijali mogu uključivati ugljični čelik, nehrđajući čelik 304/316, pocinčani čelik i druge inženjerske metale. Ovi se dijelovi obično koriste kao nosači, montažne ploče, kopče, terminali, poklopci, strukturni nosači i električni hardver.
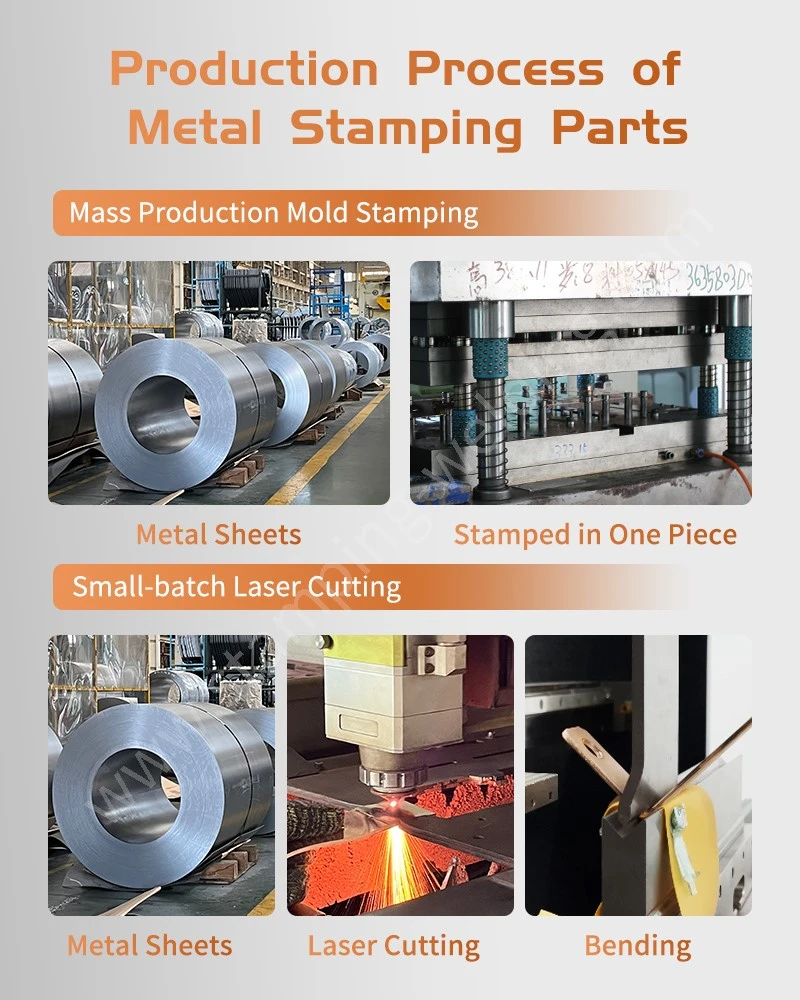
Proces proizvodnje dijelova za utiskivanje čelika
Progresivno žigosanje
Multi{0}}matrice automatiziraju urezivanje, duboko izvlačenje i oblikovanje, isporučujući brzine od 80 do 250 udaraca u minuti uz kontinuirano praćenje traka za prilagođene dijelove za utiskivanje i savijanje lima.
Precizno bušenje i obrezivanje
Razmak-do-matrice strogo je kalibriran na temelju stupnja i debljine materijala, čime se dobivaju dosljedne zone glačanja bez -udubina dok se suzbijaju mikro-pukotine na odrezanim rubovima za utiskivanje lima.
Kontrolirano savijanje i oblikovanje
Visoko{0}}precizne CNC preše i namjenske ekscentrične-stanice za savijanje kompenziraju oprugu u 1/4H, 1/2H i Full Hard legurama za kaljenje metala od galvaniziranog ugljičnog čelika dubokim izvlačenjem.
Sekundarno skidanje ivica i završna obrada
Automatizirana vibrirajuća završna obrada bačve i skidanje srha s centrifugalnim diskom uklanjaju mikro-neravnine Precision Metal Stamping, stvarajući polumjere rubova u skladu s-naponskim dielektričnim graničnim zahtjevima.
Tehničke specifikacije čeličnih dijelova za utiskivanje
| Tehnički parametar | Komercijalni/Duboko izvlačenje stupnjevi (SPCC, DC01, ST12) | Strukturni razredi visoke -čvrstoće (Q235B, SPHC, Q345B) | Pre-galvanizirani / obloženi čelici (SGCC, SECC, DX51D+Z) |
| Raspon debljine materijala | 0,30 mm – 4,00 mm | 1,00 mm – 6,00 mm | 0,40 mm – 3,50 mm |
| Tolerancija bušenja/bušenja | ±0,015 mm do ±0,03 mm | ±0,02 mm do ±0,05 mm | ±0,015 mm do ±0,035 mm |
| Kutna tolerancija savijanja | ±0,25 stupnjeva do ±0,5 stupnjeva | ±0,3 stupnja do ±0,8 stupnjeva | ±0,3 stupnja do ±0,5 stupnjeva |
| Hrapavost površine (smični rub) | Ra Manji od ili jednak 0,8 μm | Ra Manje ili jednako 1,6 μm | Ra Manji od ili jednak 0,8 μm |
| Metode zaštite od korozije | E-Premaz, premazivanje prahom, Zn/Ni oplata | Vruće-cinčavanje potapanjem, cinčano niklanje | Pasivirani sloj cinka, premaz protiv-otisaka prstiju |
| Otpornost na raspršivanje soli (ASTM B117) | 480h do 1000h (na temelju specifikacije završne obrade) | 720 h do 1200 h (vrući-potop / Zn-Ni završna obrada) | 72h do 240h (standardni pred-galvanizirani sloj) |
Precizno inženjerstvo i kontrola kvalitete
Održavanje preciznih alata
-Umetci za bušenje i matrice za visoku habanost izrađeni su od ojačanih alatnih čelika (DC53, SKD11) i brušeni pomoću precizne elektroerozerijske obrade žice, osiguravajući dosljednu kontrolu srha i ravnomjeran zazor tijekom milijuna udaraca za čelične dijelove za štancanje.
Ispitivanje mehaničkog i strukturalnog integriteta
-Unutarnji univerzalni strojevi za ispitivanje vlačnosti, uređaji za ispitivanje tvrdoće po Vickersu/Rockwellu i mjerači-okretnog momenta provjeravaju čvrstoću tečenja sirovog materijala, integritet savijanja i performanse zadržavanja hardvera za progresivno štancanje teškim metalima.
Validacija otpornosti na koroziju
U -kućnim komorama za ispitivanje slanog spreja izvode se kontinuirani ASTM B117 neutralni testovi slanog spreja za provjeru prionjivosti i zaštite od barijere elektro-galvaniziranih, cink-niklanih i e-površina.
PPAP i usklađenost s kvalitetom automobila
Potpuni paketi procesa odobrenja proizvodnih dijelova za precizno metalno žigosanje (PPAP razina 3) standardni su, uključujući PFMEA, planove kontrole, mjerač R&R, izvješća o pregledu izgleda pune dimenzije i kontinuirano praćenje sposobnosti CPK procesa.
Često postavljana pitanja o dijelovima za utiskivanje čelika
P: Koje su vrste ugljičnog čelika najprikladnije za duboko izvlačenje naspram teškog strukturnog štancanja?
O: Duboko{0}}vučene komponente, kućišta i složeni vučeni poklopci koriste hladno{1}}valjane nisko{2}}ugljične čelike kao što su SPCC, DC01 i ST12 zbog njihove visoke duktilnosti i istezanja. Za nosive-strukturalne nosače, montažne ploče šasije i teške-industrijske okvire, toplo-strukturalne vrste kao što su SPHC, Q235B i Q345B pružaju potrebnu vlačnu čvrstoću i izvedbu tečenja.
P: Kako debljina materijala utječe na radijus savijanja i udaljenost-od-ruba uČelični dijelovi za utiskivanje?
O: Kako bi se spriječilo pucanje vanjskog-radijusa i deformacija rubova tijekom probijanja, standardne smjernice za dizajn zahtijevaju unutarnji radijus savijanja jednak ili veći od debljine lima. Udaljenosti od probušene rupe-do-ruba trebaju održavati minimalni razmak od najmanje dvostruke debljine materijala kako bi se izbjeglo lokalno ispupčenje zida i očuvala koncentričnost montažne rupe.
P: Koja površinska obrada osigurava najdužu otpornost na slani sprej za vanjske dijelove od ugljičnog čelika?
O: Za teške vanjske uvjete i okruženja visoke -vlažnosti, cink-legura nikla i katodni elektro-premaz (E-premaz) pružaju više od 720 do 1000 sati neutralne otpornosti na slani sprej prema standardima ASTM B117. Standardno elektro-galvaniziranje s trovalentnom pasivizacijom obično se odabire za unutarnje električne ormare i konstrukcijske nosače-u suhoj okolini.
P: Kako se hladno{0}}valjani i toplo{1}}valjani limovi od ugljičnog čelika razlikuju u učinku utiskivanja?
O: Hladno{0}}valjani ugljični čelik (kao što je SPCC) pruža vrhunsku glatkoću površine, manje tolerancije debljine i izvrsnu sposobnost oblikovanja, što ga čini idealnim za precizno crtanje, izložene nosače i komponente s-niskom tolerancijom. Vruće{3}}valjani čelik (kao što je SPHC) isplativiji je-za teže strukturne štampe, ali zahtijeva dekapiranje i podmazivanje uljem za uklanjanje kamenca s površine prije oblikovanja ili pozlaćivanja.
P: Koje su glavne inženjerske prednosti odabira progresivnog žigosanja za komponente od ugljičnog čelika?
O: Progresivni alati za matrice konsolidiraju više-stupanjsko bušenje, urezivanje, kovanje i restrikcija u jedan kontinuirani ciklus prešanja. Ovaj pristup eliminira međuradnje-u-tijeku, održava ponovljivost dimenzija u -velikim proizvodnim serijama i smanjuje ukupne troškove proizvodnje komponenti.

Kontaktirajte nas
Pošaljite svoje 2D/3D CAD crteže (STEP, IGES, DWG) zajedno s procjenama godišnje količine i specifikacijama materijala našem inženjerskom timu. Pružamo potpunu procjenu proizvodnosti DFM-a, koncept rasporeda alata i izravne tvorničke cijene u roku od 24 sata.

Popularni tagovi: Dijelovi za utiskivanje čelika, Utiskivanje po narudžbi čelika, Proizvođač dijelova za utiskivanje čelika, Dobavljač OEM metalnih utiskivanja, Precizni dijelovi za utiskivanje čelika, Progresivno utiskivanje, Hladno valjano utiskivanje čelika, Utiskivanje pocinčanog lima, Komponente kućišta od utisnutog metala, Automobilski čelični utiskivani dijelovi, Savijanje i probijanje metala Dijelovi, Tvornica za utiskivanje limova po narudžbi