


Analiza procesa oblikovanja dijelova za utiskivanje mjedenog lima
Apr 27, 2026
Mjedene ploče naširoko se koriste u elektronici, električnim uređajima, hardveru, dekoraciji, proizvodnji strojeva i drugim područjima zbog svoje dobre duktilnosti, električne i toplinske vodljivosti i otpornosti na koroziju. Oblikovanje dubokim izvlačenjem ključna je tehnologija oblikovanja plastike u obradi mjedenih ploča. Cilj mu je preobrazba ravnog obrasca u otvoreni šuplji dio ili daljnja promjena oblika i veličine kroz kalup pod djelovanjem preše. Ovaj članak sustavno analizira ključne poveznice, tehničke točke i čimbenike utjecaja na ovaj proces.

Utjecaj svojstava materijala od mesinga na tehnologiju
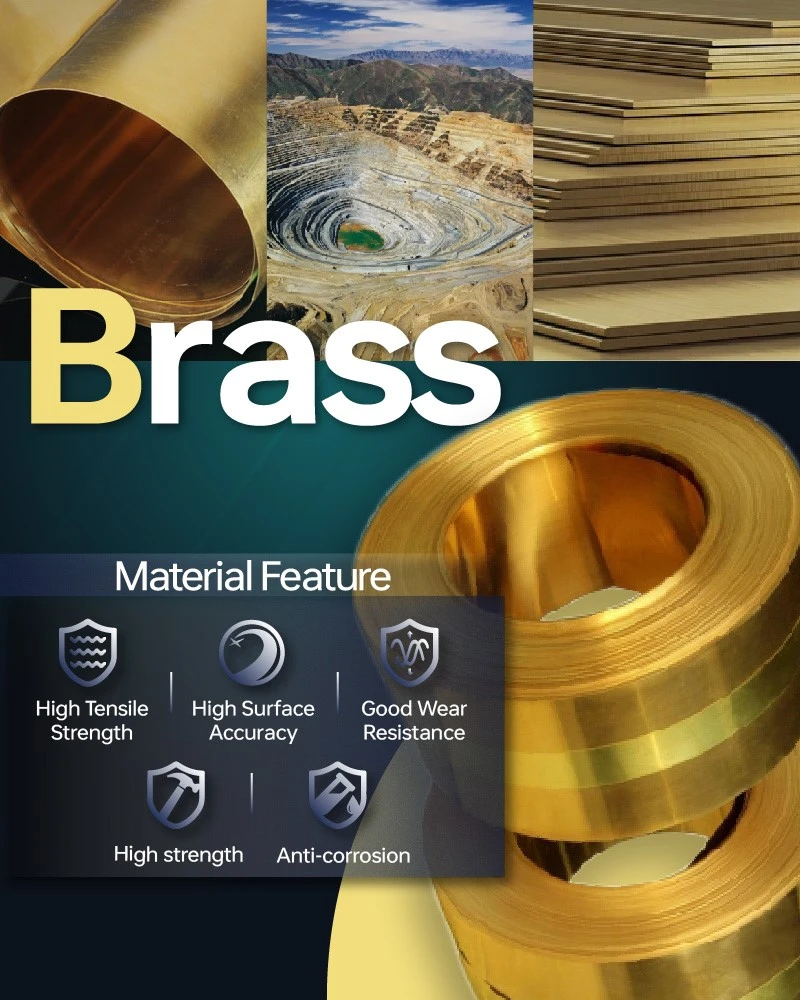
Mjed je legura bakra-cinka, a njegova obrada usko je povezana sa sastavom i stanjem legure. Uobičajeno korišteni mjedi za duboko izvlačenje, kao što su H68 i H65, imaju sadržaj cinka od oko 30%-35% i imaju izvrsnu plastičnost pri hladnoj obradi, što ih čini preferiranim materijalom za duboko izvlačenje; olovni mjed ima dobru obradivost, ali smanjenu izvedbu dubokog izvlačenja. Materijalno stanje obično prihvaća meko stanje (stanje O ili stanje M) mesinganu ploču. Nakon dovoljnog žarenja, struktura zrna je ujednačena, granica razvlačenja je niska, a istezanje je veliko, što pogoduje složenoj deformaciji. Proces dubokog izvlačenja zahtijeva da materijal ima visok indeks otvrdnjavanja pri deformaciji i koeficijent anizotropije debljine kako bi se omogućila jednolika deformacija i protok materijala prirubnice u šupljinu kalupa i smanjilo stanjivanje debljine. Površina obrasca mora biti glatka i čista, bez nedostataka kao što su kamenac i pukotine, kako bi se spriječilo da postane točka koncentracije naprezanja tijekom procesa štancanja. Što se tiče dijela električne utičnice od mesinganog prekidača, razuman odabir svojstava materijala osnova je za osiguranje kvalitete oblikovanja.
Tehnološki principi i procesi
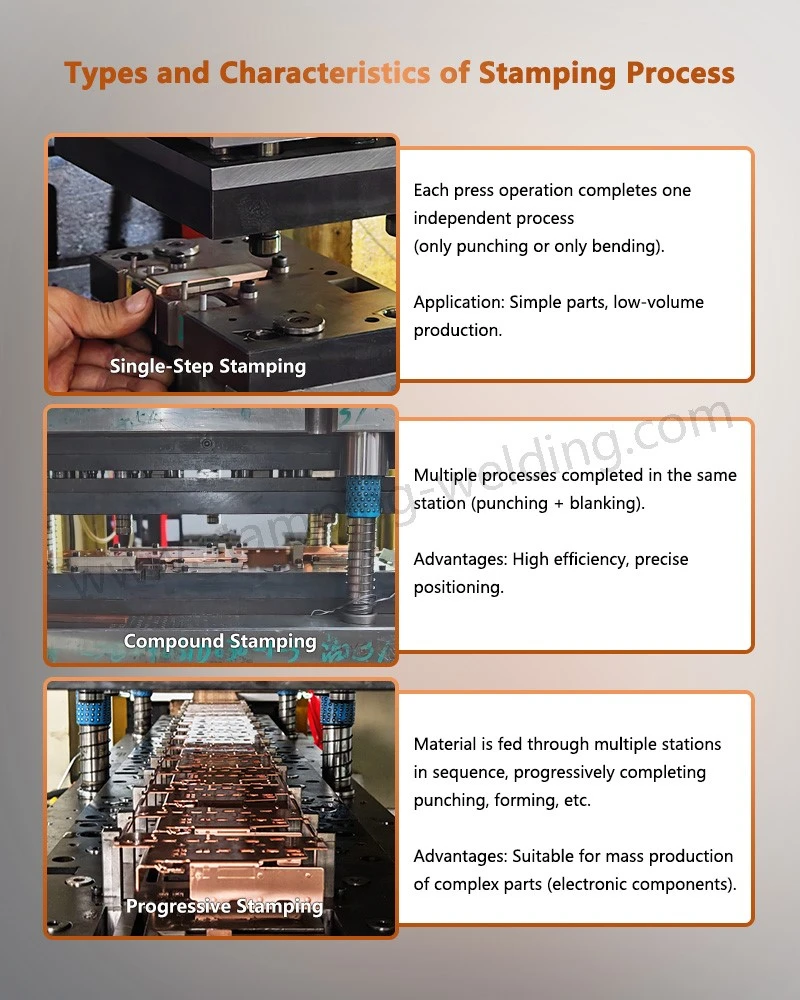
Oblikovanje dubokim izvlačenjem je u biti proces plastičnog tečenja materijala. Osnovno načelo je korištenje bušilice za utiskivanje ravnog obrasca u šupljinu matrice, prisiljavajući materijal da se plastično deformira pod kombiniranim djelovanjem radijalnog vlačnog naprezanja i tangencijalnog tlačnog naprezanja kako bi se formirala bočna stijenka, dok prirubni dio obrasca postupno ulazi u matricu, na kraju tvoreći dio u obliku šalice ili ljuske. Tipičan proces dubokog izvlačenja uključuje sljedeće faze: U početnoj fazi, izbijač dolazi u kontakt sa središtem izratka, uzrokujući savijanje i lagano rastezanje u sredini trupca; u fazi oblikovanja, izbijač se nastavlja kretati prema dolje, materijal prirubnice teče prema otvoru matrice, a bočna stijenka se postupno formira. Protok materijala je najintenzivniji u ovoj fazi. Snažan, područje prirubnice je sklono boranju; na kraju faze oblikovanja, izbijač doseže donju mrtvu točku, dio je u osnovi finaliziran, a spoj između dna bočne stijenke i zaokruženog izbijanja postaje značajno tanji, što je područje potencijalnog rizika od pucanja; u fazi vađenja iz kalupa, izbijač se vraća i oblikovani dio se odvaja pomoću uređaja za izbacivanje. Za dijelove velike visine ili složenog oblika, potrebno je višestruko duboko izvlačenje, a postupak žarenja se dogovara između procesa kako bi se obnovila plastičnost materijala.
Procesni parametri i kontrole
Ako je brzina utiskivanja metalnog mjedi previsoka, brzina deformacije materijala će se ubrzati, što može dovesti do smanjenja plastičnosti i nestabilnosti dimenzija. Mjed općenito može koristiti srednju brzinu štancanja. Dobro podmazivanje može značajno smanjiti trenje između kalupa i kalupa, smanjiti vlačni stres i poboljšati jednolikost protoka materijala. Može se odabrati posebno ulje ili emulzija za štancanje prikladna za bakrene legure. Veličina obrasca izračunava se i određuje na temelju principa konstantnog volumena dijela, a uzima se u obzir dodatak za obrezivanje. Između višestrukih prolaza dubokog izvlačenja, zbog hladnog otvrdnjavanja materijala, potrebno je organizirati srednje rekristalizacijsko žarenje kako bi se eliminiralo otvrdnjavanje i povratila plastičnost. Istodobno je potrebno kontrolirati temperaturu i vrijeme kako bi se spriječio prekomjerni rast zrna. U proizvodnji proizvoda kao što su električni dijelovi za prešu od mesinga za utičnicu prekidača, fina kontrola parametara procesa je posebno kritična.
kontaktirajte nas
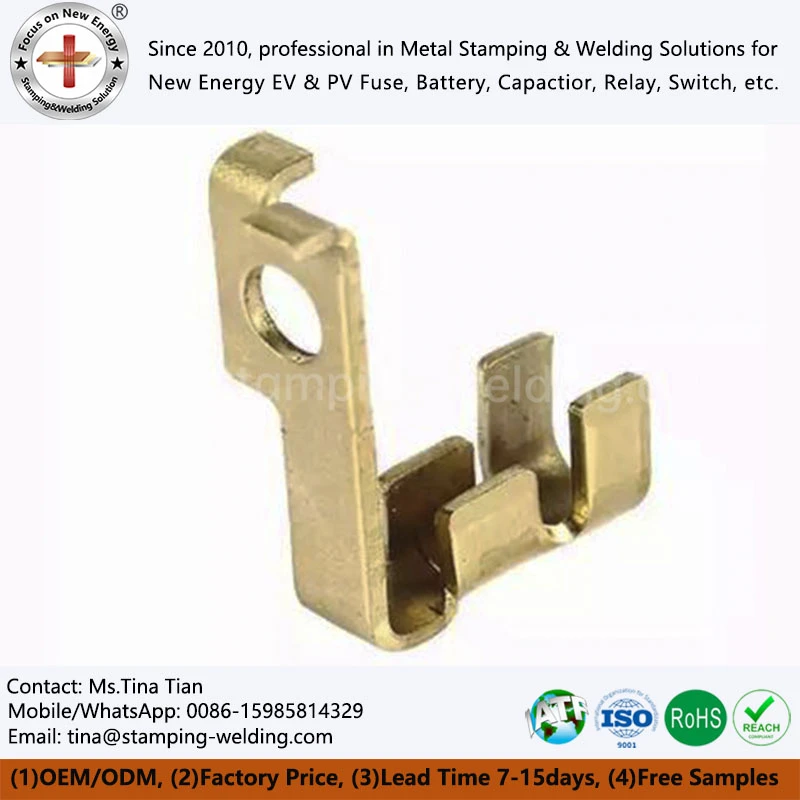
Oslanjajući se na-duboko razumijevanje i dugoročnu-praksuDijelovi za utiskivanje mjedenog limaprocesa oblikovanja, naši proizvodi strogo slijede specifikacije procesa i provode sustavno upravljanje od odabira materijala, dizajna kalupa do kontrole parametara žigosanja. Posvećeni smo pružanju pouzdanih i preciznih rješenja za žigosanje mesinga za električna polja kao što su prekidači, utičnice i relejni konektori.


